Eine unlackierte Gürtelkante erfordert ein definiertes Profil, eine bestimmte Oberflächenbeschaffenheit und einen festgelegten Prüfstandard. „Rohkante“ bezeichnet hier die freiliegende Schnittkante von gegerbtem Leder, nicht etwa eine unbehandelte Rohhaut. Abschrägen, Falten und Polieren sind separate Arbeitsschritte, die je nach Design teilweise oder vollständig zum Einsatz kommen können.
Durch das Abschrägen wird Material an einer Ecke abgetragen. Das Falten erzeugt eine Linie nahe der Kante, mit oder ohne Hitzeeinwirkung, je nach Werkzeug und Material. Das Polieren glättet die freiliegende Kante durch ein geeignetes Verfahren. Eine dekorative Falte ist keine wasserdichte Barriere, und keine dieser Bearbeitungsmethoden garantiert eine bestimmte Lebensdauer des Produkts.
Bei der Anfertigung von Ledergürteln nach Maß sollte die gewünschte Kante am Originalleder geprüft werden, bevor die Produktionsparameter festgelegt werden. Der folgende Arbeitsablauf erklärt, wie Werkzeuge ausgewählt, Versuche durchgeführt und ein reproduzierbares Ergebnis für gängige Modegürtel erzielt wird.
Worin bestehen die Unterschiede zwischen Abschrägen, Falten und Polieren?
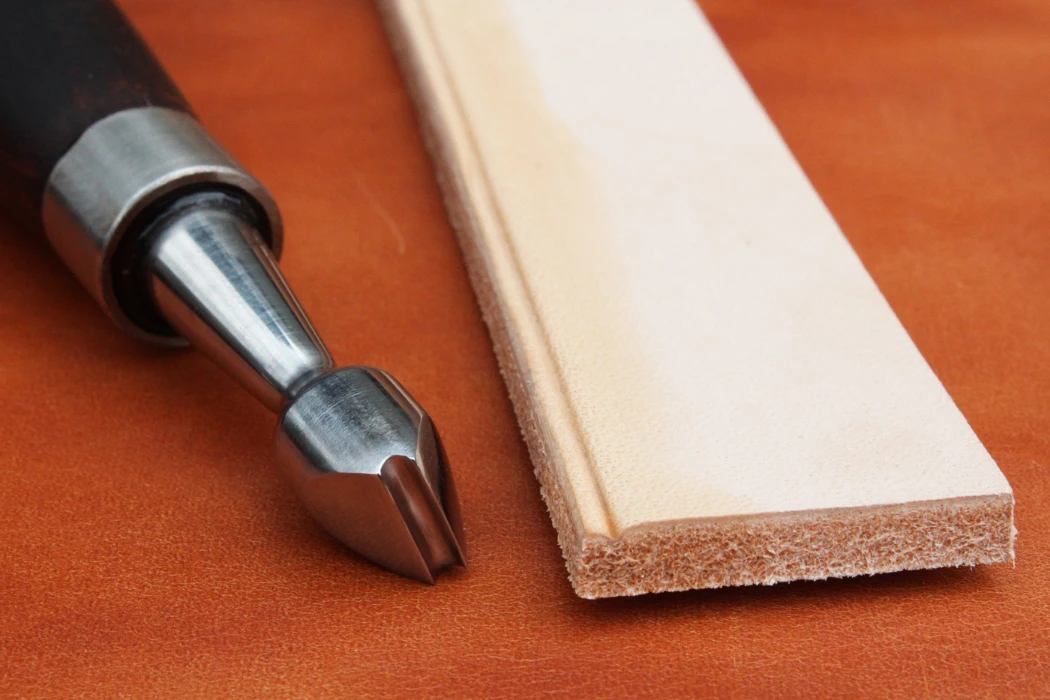
Die drei Bearbeitungsschritte betreffen unterschiedliche Bereiche der Kante. Das Abschrägen verändert das Eckprofil; das Falzen erzeugt eine kontrollierte Linie auf der Fläche nahe der Kante; das Polieren bearbeitet die freiliegende Kantenoberfläche. Ihre Reihenfolge und Eignung hängen von der Konstruktion und dem gewünschten Erscheinungsbild ab.
Abschrägen: Eckprofil steuern
Eine Kantenabschrägungsmaschine schneidet einen schmalen Streifen von der Ecke ab. Ziel ist es, die vereinbarte Form und Haptik bei gleichbleibender Breite und Dicke zu erreichen. Zu viel Materialabtrag kann die Kante zu dünn oder uneben machen. Eine Abschrägung behebt nicht jeden Schnittfehler; daher sollten die Abmessungen des Riemens und die Schnittqualität vorher überprüft werden.
Falten: Randdetails definieren
Ein Falzgerät erzeugt eine Linie im gewählten Abstand vom Rand. Einige Geräte verfügen über eine Führung, andere erfordern mehr manuelle Kontrolle. Hitze kann das Aussehen eines geeigneten Materials verändern, eine Falzlinie führt jedoch nicht zwangsläufig zu einer Verdunkelung und ist kein Beweis für höhere Festigkeit. Position, Breite, Kontinuität und akzeptabler Kontrast der Linie sind auf dem Muster festzulegen.
Werkzeughersteller Vergez-Blanchard beschreibt Fasenwerkzeuge als Werkzeuge zur Kantenformung und Falzwerkzeuge als Werkzeuge zur Konturmarkierung , die je nach Technik und Lederart heiß oder kalt eingesetzt werden. Diese Funktionen sollten in einer Produktionsbeschreibung klar voneinander abgegrenzt bleiben.
Unbemalte und bemalte Kanten sind Gestaltungsoptionen
Eine freiliegende, polierte Kante kann zu einem bestimmten Lederartikel und dessen Ästhetik passen. Auch eine Kantenlackierung kann angebracht sein, wenn das System auf das Leder und den Verwendungszweck abgestimmt ist. Lack ist kein Beweis für billiges Spaltleder, und eine unlackierte Kante ist kein Beweis für die Qualität von Vollnarbenleder. Prüfen Sie beide Ausführungen auf das vereinbarte Aussehen und die gewünschte Funktionalität.
| Produktion | Körperliche Aktion | Genehmigungskriterien |
|---|---|---|
| Anfas | Entfernt Material an einer Ecke | Profil, Konsistenz und beibehaltene Abmessungen |
| Falten | Markiert eine Linie nahe dem Rand | Position, Kontinuität, Kontrast und Abwesenheit von Schäden |
| POLIEREN | Glättet die freiliegende Kantenoberfläche | Haptik, Aussehen und Oberflächenverhalten |
| Kantenlackierung, falls angegeben | Wendet ein ausgewähltes Kantenbeschichtungssystem an | Deckkraft, Haftung, Flexibilität und Aussehen |
Wie wählt man die richtigen Werkzeuge für die Lederbearbeitung aus?
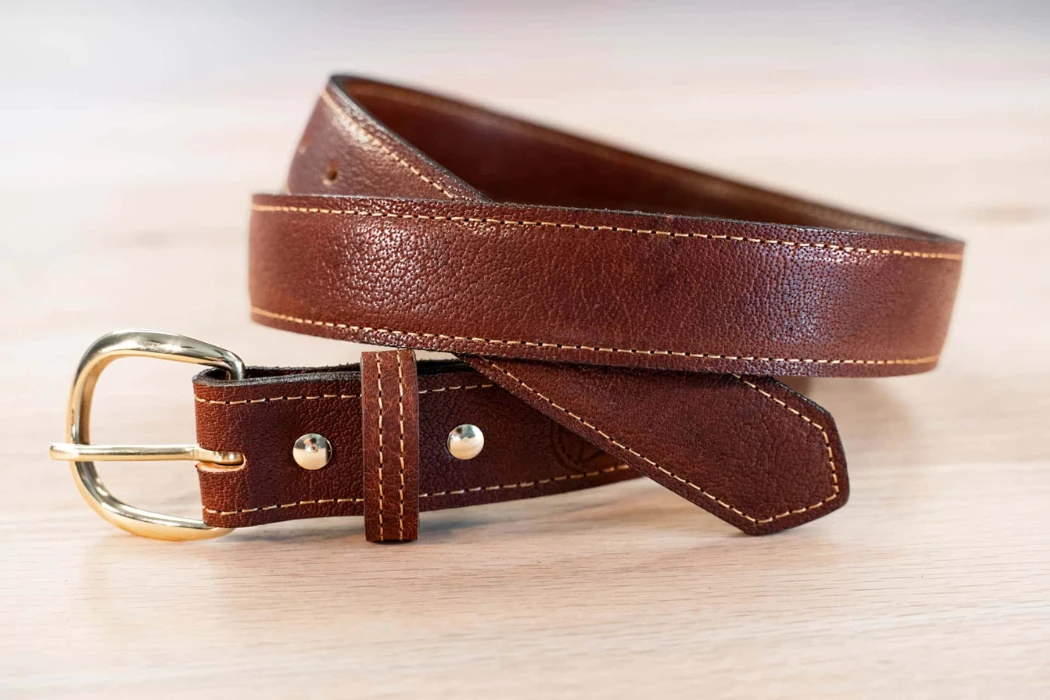
Wählen Sie das Werkzeug anhand seiner Geometrie und des Ergebnisses aus. Nummerierte Fasenschneidergrößen sind produktspezifisch; ein Nr. 3 aus einer Serie muss nicht dasselbe Profil schneiden wie ein Nr. 3 aus einer anderen. Notieren Sie Hersteller, Modell und Schnittbreite sowie die zulässige Lederstärke.
Nutzen Sie Größentabellen als Ausgangspunkt.
Die Tandy Craftool Straight Edge Beveler und die TandyPro Rounded Keen Edge Beveler verwenden unterschiedliche Abmessungen und empfohlene Lederstärken für ihre nummerierten Größen. Daher ist die allgemeine Regel „3.5 mm Leder entspricht Größe Nr. 3“ unzuverlässig. Vergleichen Sie die Werkzeuge an einem Probestück und wählen Sie das Profil, das der Zeichnung entspricht.
Wählen Sie eine Falzlinie und eine Führungsschiene für das Design.
Für manche pflanzlich gegerbte Textilien eignet sich ein Kaltfalzgerät; ein beheiztes Gerät kann für andere Oberflächenbehandlungen oder gewünschte Optiken geeignet sein. Ein manuell zu bedienendes Gerät benötigt nicht unbedingt eine offene Flamme. Beachten Sie die Bedienungsanleitung des Herstellers und prüfen Sie den Führungsabstand anhand der verfügbaren Kantenbreite und eventueller Nähte.
Einstellungen gemäß den eigenen Bedingungen des Tools aufzeichnen.
Die Markierung an einem Controller entspricht nicht automatisch einer Temperaturangabe in Grad Celsius. Beispielsweise beziehen sich die Hinweise zum FC-Falteisen von Regad auf die Controller-Markierungen eines bestimmten Bügeleisens und Netzteils. Übertragen Sie diese Markierungen nicht auf ein anderes Modell und verwenden Sie sie nicht als allgemeine Temperaturregel für Leder.
Schneiden und Kontaktflächen instand halten
Prüfen Sie vor der Produktion die Schärfe des Fasenschneiders und die Sauberkeit der Fasennut. Befolgen Sie die Wartungsanleitung des Herstellers und achten Sie auf die korrekte Werkzeuggeometrie. Schleifmittel, Polierpaste und Wartungsintervalle sollten dem Werkzeugtyp angepasst sein; eine tägliche Behandlung mit Diamantpaste oder ein vorgeschriebenes Schleifverfahren sind nicht immer erforderlich. Überprüfen Sie das Muster nach dem Schärfen oder dem Wechseln der Schneide erneut.
Welcher Arbeitsablauf erzeugt eine gleichmäßige abgeschrägte Kante?
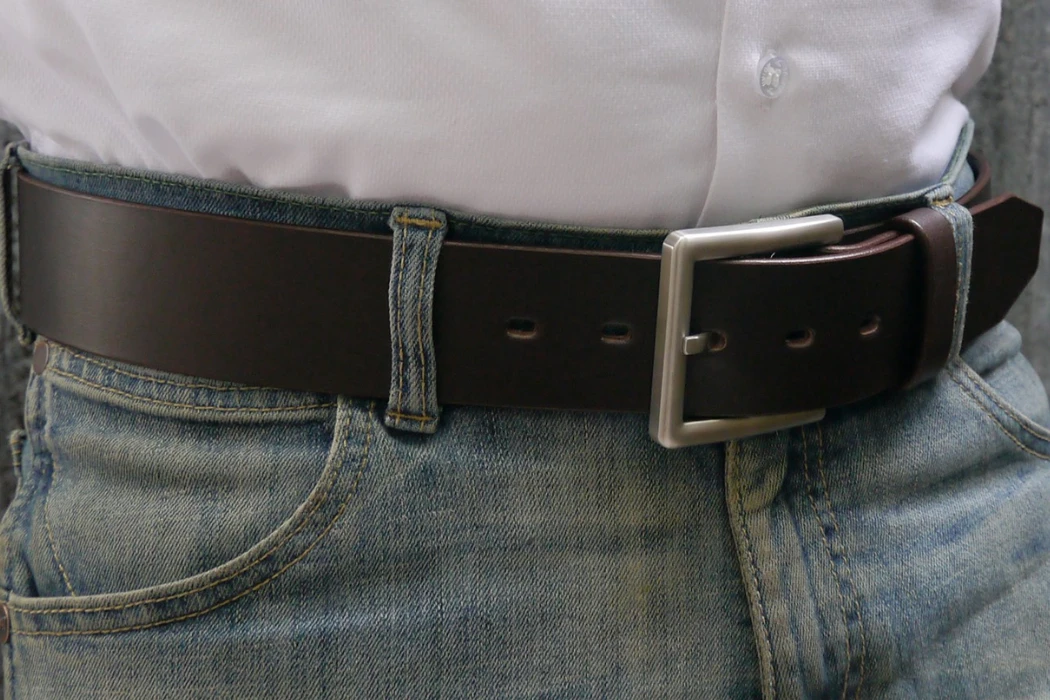
Den Prozess an einem repräsentativen Probestück durchführen, bevor die fertigen Riemen bearbeitet werden. Dabei dasselbe Lederprodukt, dieselbe Dicke, dieselbe Oberflächenbehandlung und dieselben Vorbereitungsmaßnahmen wie in der Serienproduktion verwenden. Ein genehmigtes physisches Referenzstück aufbewahren, damit Bediener und Prüfer das gleiche Ergebnis beurteilen können.
1. Überprüfen und stützen Sie den Riemen.
Prüfen Sie Breite, Dicke, Schnittgenauigkeit und Oberflächenfehler. Stützen Sie das Werkstück sicher ab und halten Sie Ihre Hände außerhalb des Schnittbereichs. Ein unebener oder verrutschter Riemen erschwert selbst mit einem scharfen Werkzeug eine gleichmäßige Schneide. Beheben Sie den zugrundeliegenden Schnittfehler, bevor Sie versuchen, ihn durch eine tiefere Fase zu kaschieren.
2. Werkzeuggeometrie testen
Beachten Sie die Anweisungen des Werkzeugherstellers bezüglich Ausrichtung und Bewegung. Lassen Sie den Schneidkanal die Ecke anlegen, ohne ihn in die Fläche zu drücken. Justieren Sie an einem Probestück, bis der abgetragene Bereich und die verbleibende Kante dem vorgegebenen Profil entsprechen. Kein Winkel ist für jede Fasenfräse und jedes Lederprodukt gleichermaßen geeignet.
3. Arbeiten Sie die geplante Reihenfolge ab.
Führen Sie die Bewegung kontrolliert aus und überprüfen Sie die Kante während des Arbeitens. Bearbeiten Sie Enden, Rundungen und Faltenbereiche gemäß der Zeichnung, anstatt überall den gleichen Strich zu ziehen. Falls das Werkzeug aussetzt, prüfen Sie vor dem Weiterarbeiten Schärfe, Geometrie, Auflagefläche und die Struktur des Leders.
4. Die Endbearbeitung vorbereiten
Lose Partikel entfernen, ohne die Oberfläche zu beschädigen. Falls Schleifen, Feuchtigkeit, Harz, Wachs oder andere Poliermittel Teil des geplanten Vorgehens sind, deren Verträglichkeit und Auswirkungen auf das Erscheinungsbild prüfen. Die Anweisungen für Material und Ausrüstung beachten. Eine feste Körnung oder Drehzahl des Polierers ist nicht für alle Lederarten, Werkzeuge und Oberflächen geeignet.
5. Überprüfen Sie das Ergebnis vor der Veröffentlichung.
Prüfen Sie beide Seiten und die gesamte Kantenlänge, einschließlich Spitze und Schnallenende. Achten Sie auf Kerben, dünne Stellen, ungleichmäßige Rundungen, lose Fasern und Veränderungen der Riemenabmessungen. Halten Sie alle zulässigen Nacharbeiten innerhalb der vereinbarten Spezifikationen ein und bestätigen Sie das Ergebnis nach der Nachbearbeitung.
| Prozessprotokoll | Beispiel für die zu dokumentierende Vorgehensweise |
|---|---|
| Material | Artikelnummer, Farbe, Ausführung und Dickenbereich |
| Werkzeug | Hersteller, Modell, Größe und Zustand |
| Profil | Genehmigte Fasenoptik und beibehaltene Abmessungen |
| Zielstrecke | Vorbereitung, geeignetes Nachbehandlungsmittel und Abfolge |
| Annahme der Datenschutzbestimmungen | Visuelle Referenz, kritische Mängel und zulässige Nacharbeit |
Wann ist eine Feuchtigkeitszufuhr angebracht?
Bei einigen Lederverarbeitungsverfahren wird eine kontrollierte Befeuchtung, oft auch als Vorbehandlung bezeichnet, angewendet. Dies ist jedoch keine generelle Voraussetzung vor dem Falten. Die geeignete Vorbereitung hängt von der Lederart und ihrer Oberflächenbehandlung, dem Werkzeug und der gewünschten Prägung ab. Wasser kann die Farbe mancher Artikel verändern oder Flecken hinterlassen. Daher sollte die Materialverträglichkeit vor der Anwendung in der Produktion geprüft werden.
Bestätigen Sie die Vorbereitung anhand der Material- und Werkzeuganleitung.
Verwenden Sie ein repräsentatives Reststück, um das vorgeschlagene Trocken- oder Feuchtverfahren zu vergleichen. Dokumentieren Sie Menge und Anwendungsmethode in Bezug auf die praktische Produktion. Geben Sie keine exakte Wartezeit oder Schwammwasserkonzentration für jedes Teil vor; Absorption und Trocknung variieren je nach Material und Bedingungen.
Prüfen Sie auf sichtbare und dimensionale Änderungen.
Prüfen Sie nach dem Trocknen des Probestücks auf Wasserflecken, Farbunterschiede, Aufquellen, Verformungen und Beschädigungen der Oberfläche. Versuchen Sie nicht, versehentlich entstandene Flecken durch Anfeuchten des gesamten Bandes zu kaschieren, es sei denn, diese Nachbearbeitungsmethode wurde für das betreffende Produkt freigegeben. Ein Prozess, der im feuchten Zustand akzeptabel aussieht, kann nach dem Trocknen anders aussehen.
Vermeiden Sie unbegründete Annahmen zu Wärme und Feuchtigkeit.
Eine feuchte Oberfläche bietet keinen Schutz und gewährleistet keine sichere Anwendung von Heißwerkzeugen. Auch eine bestimmte Wartezeit beweist nicht, dass die Feuchtigkeit eine sichere Tiefe erreicht hat. Befolgen Sie die genehmigte Vorgehensweise und die Bedienungsanleitung des Geräts; brechen Sie den Vorgang ab, wenn die Oberfläche Blasen wirft, versengt wird oder sich unerwartet verändert.
- Dokumentieren Sie, ob bei dem genehmigten Verfahren Feuchtigkeit verwendet wird.
- Verwenden Sie bei der Versuchs- und Produktionsphase die gleiche Materialvorbereitung.
- Beurteilen Sie das Erscheinungsbild nach dem Trocknen und der Handhabung.
- Eine erneute Überprüfung ist erforderlich, wenn sich die Farbe oder die Oberflächenbeschaffenheit eines Lederartikels ändert.
Die Feuchtigkeitsvorbereitung sollte getrennt von der Angabe der Wasserbeständigkeit des fertigen Gürtels erfolgen. Falten und Glätten machen eine freiliegende Kante nicht automatisch wasserdicht.
Wie sollten Wärme, Druck und Bewegung kontrolliert werden?
Das Ergebnis hängt von Werkzeug, Material, Druck, Einwirkzeit und Bewegung ab. Eine für ein bestimmtes Material geeignete Einstellung kann ein anderes beschädigen. Weder die Kennzeichnung als Gerbstoff noch die Bezeichnung „Vollnarbenleder“ legen eine sichere Temperatur oder eine erforderliche Kraft fest.
Ein Prozessfenster für repräsentatives Material genehmigen
Beginnen Sie mit den Anweisungen des Werkzeugherstellers und testen Sie das vorgesehene Material. Ändern Sie jeweils nur eine relevante Einstellung und vergleichen Sie das Ergebnis mit dem genehmigten Erscheinungsbild. Dokumentieren Sie die Einstellungen des Reglers, die Düse, die Vorbereitung und die Arbeitsweise, einschließlich aller vom Gerät geforderten Aufwärm- oder Prüfschritte.
Definiere die Linie anstatt eines universellen Rezepts
Legen Sie Linienposition, -kontinuität, -kontrast und zulässige Tiefe bzw. Darstellung in der Zeichnung und im physischen Muster fest. Wählen Sie eine Führung, die mit dem Kantenprofil und der Nahtführung kompatibel ist. Verwenden Sie keinen festen Versatz von 1.5–2.0 mm, keine feste Kraft von 2 kg und keine feste Fahrgeschwindigkeit, es sei denn, diese Werte wurden ausdrücklich für die jeweilige Konstruktion freigegeben.
Überprüfen Sie die Konsistenz der Handhabung.
Achten Sie auf kontrollierten Kontakt und Unterstützung, während das Werkzeug gerade Abschnitte und Kurven durchfährt. Zu langes Verweilen, zu hoher Druck oder zu hohe Hitze können das Material beschädigen. Es gibt jedoch keine allgemeingültige Ein-Sekunden-Grenze für Verbrennungen. Sollte sich das Ergebnis während der Produktion ändern, überprüfen Sie die Düse, die Einstellungen, die Materialvorbereitung und die Bedienungsmethode, bevor Sie den Vorgang fortsetzen.
| Beobachtetes Problem | Zu untersuchende Punkte |
|---|---|
| Wellenförmige oder verschobene Linie | Kontaktpunkte, Gurtform, Unterstützung und Werkzeugauswahl |
| Variabler Kontrast | Materialvariation, Vorbereitung, Kontakt und Wärmebehandlung |
| Ziehen oder Kratzen | Zustand der Spitze, Verunreinigungen, Geometrie und Oberflächenbeschaffenheit |
| sengend oder blasenbildend | Prozessverträglichkeit, Hitze, Kontaktzeit und Vorbereitung |
| Überschnittene oder dünne Kante | Geometrie der Fasenfräse, Werkzeugsteuerung und Ausgangsmaße |
Wiederholen Sie einen Heißbearbeitungsgang nicht automatisch und befeuchten Sie beschädigte Stellen nicht erneut. Entscheiden Sie, ob die Nachbearbeitung die genehmigten Spezifikationen erfüllt; weisen Sie ein Bauteil zurück oder schneiden Sie es nach, wenn dies nicht der Fall ist. Die Prüfung der bearbeiteten Kante sollte sowohl das Aussehen als auch alle relevanten Produktleistungsprüfungen umfassen.
Häufig gestellte Fragen
Kann man Leder ohne Hitze falten?
Ja, einige Werkzeuge und Lederartikel lassen sich kalt falten. Prüfen Sie die Methode und das Aussehen an einem Muster. Kaltfalten ist nicht grundsätzlich minderwertig, und eine dunkle, erhitzte Faltlinie ist nicht für jedes Design erforderlich.
Welche Größe des Anfasers eignet sich für einen 3.5 mm breiten Riemen?
Prüfen Sie die Abmessungen und Empfehlungen für den jeweiligen Werkzeugbereich und testen Sie ihn anschließend am Material. Größenangaben sind nicht hersteller- oder modellübergreifend einheitlich. Beurteilen Sie das verbleibende Kantenprofil und nicht nur die Zahl.
Warum setzt ein Fasenschneider aus oder reißt die Kante ein?
Mögliche Ursachen sind ein stumpfes oder ungeeignetes Werkzeug, ungleichmäßige Auflage, falsche Werkzeugausrichtung oder Materialabweichungen. Prüfen Sie diese Faktoren, bevor Sie den Anpressdruck verändern oder weiteres Material abtragen. Beachten Sie die Schärfhinweise des Herstellers, wenn Nachschärfen erforderlich ist.
Wie nah sollte eine Falte am Rand verlaufen?
Legen Sie den Abstand im Design unter Berücksichtigung der Schräge, der Riemenbreite, der Naht und des gewünschten Randes fest. Ein Führungswerkzeug kann helfen, den vorgegebenen Abstand zu wiederholen, aber es ist kein einheitlicher Versatz für alle Gürtel vorgeschrieben.
Sollte das Abschrägen vor dem Polieren erfolgen?
Sind beide Arbeitsgänge vorgesehen, wird die Ecke in der Regel vor dem Polieren der Oberfläche abgeschrägt. Prüfen Sie die genaue Abfolge anhand des jeweiligen Materials und der Dekoration, damit spätere Arbeitsgänge das Ergebnis nicht beeinträchtigen.
Welche Temperatur sollte für pflanzlich gegerbtes Leder verwendet werden?
Beachten Sie die Anweisungen des Geräteherstellers und führen Sie einen Materialtest durch. Notieren Sie die genauen Werkzeug- und Reglereinstellungen; gehen Sie nicht davon aus, dass eine Reglernummer einer gemessenen Spitzentemperatur entspricht oder dass ein bestimmter Bereich für alle pflanzlich gegerbten Lederarten gilt.
Genehmigung einer Kantenspezifikation für die Produktion
Eine reproduzierbare, unlackierte Kante beginnt mit einem definierten Profil und einem Probelauf am vorgesehenen Leder. Werkzeug, Vorbereitung, Arbeitsablauf und Abnahmekriterien sind zu dokumentieren. Anschließend ist die Produktion anhand des physischen Referenzmaterials zu prüfen. Weder eine dekorative Falte noch eine polierte Kante ersetzen die Prüfung des kompletten Gürtels.
Für ein Hoplok-Gürtelprojekt senden Sie uns bitte Ihre Materialpräferenz, die Riemenabmessungen, die Kantenreferenz sowie eine Zeichnung der Naht und der Faltlinie. Bestätigen Sie anschließend die vorgeschlagene Veredelungsmethode und lassen Sie diese anhand eines Musters freigeben. Die Mindestbestellmenge beträgt 300 Echtledergürtel oder 1,000 PU-Gürtel. Die Mustererstellung dauert in der Regel 2–3 Wochen, die Serienproduktion 60–90 Tage. Der Versand erfolgt separat.