
Manche Kunstleder lassen sich prägen oder vertiefen, das Verfahren muss jedoch genau zur Beschichtung und zum Trägermaterial passen. Eine Heißpresse kann auf kompatiblem Material einen Eindruck erzeugen; ein Prägewerkzeug erzielt ein anderes, meist flacheres Ergebnis. Es gibt keine universellen Werte für Temperatur, Druck oder Einwirkzeit für alle als PU- oder PVC-Leder verkauften Materialien. Holen Sie die Verarbeitungshinweise des Materiallieferanten ein, fertigen Sie ein Teststück an und prüfen Sie das Ergebnis nach dem Abkühlen und Biegen, bevor Sie die Produktion freigeben.
Ein Druck, der unmittelbar nach dem Pressen scharf erscheint, kann sich später abschwächen. Dies kann auf elastische Rückstellung, eine ungeeignete Oberfläche oder ungeeigneten Druck und ungeeignete Hitze zurückzuführen sein. Eine Temperaturerhöhung ist nicht automatisch die Lösung: Beschichtungen, Klebstoffe und Trägergewebe können beschädigt werden, bevor sich das gewünschte Relief entwickelt.
Dieser Leitfaden vergleicht handwerkliches Prägen, kontrolliertes Heißpressen und industrielle Hochfrequenzverfahren. Er erklärt die jeweiligen Möglichkeiten, die Auswahl eines Musters und worauf Marken bei der Beauftragung eines Logos oder einer Textur achten sollten. Der Vergleich konzentriert sich auf die Verfahrensauswahl; die Verfügbarkeit auf einer bestimmten Produktionslinie muss beim Hersteller bestätigt werden.
Die Wissenschaft: Warum verhält sich Kunstleder anders als Echtleder?
Leder besitzt eine Kollagenfaserstruktur; synthetische Alternativen bestehen aus einer PU- oder PVC-Beschichtung, einem Textilrücken, Schaumstoff und Klebstoffen. Geeignetes pflanzlich gegerbtes Leder lässt sich feucht punzieren, dies ist jedoch nicht für jedes Leder geeignet. Ebenso verhält sich nicht jede PU-Beschichtung wie ein einfacher Thermoplast. Erkundigen Sie sich nach der gesamten Materialzusammensetzung und ob das Material für Heißprägung, Kaltprägung oder Hochfrequenzverarbeitung vorgesehen ist.
Der „Memory-Effekt“ (Rückfederung)
Die Rückfederung bezeichnet die teilweise Wiederherstellung der ursprünglichen Form eines Abdrucks nach Druckentlastung. Ihr Ausmaß hängt vom Material, der Beschichtung, dem Modell und dem Abformverfahren ab. Prüfen Sie die erhaltenen Details nach der vom Hersteller empfohlenen Konditionierungszeit, anstatt einen frischen Abdruck als Beweis für die Haltbarkeit zu akzeptieren.
- Kaltprägung: Manche geeignete Bastelmaterialien behalten eine brauchbare Vertiefung auch ohne Hitzeeinwirkung. Andere erholen sich weitgehend. Es gibt keine verlässliche, allgemeingültige Prozentzahl oder Zeit bis zum Ausbleichen, die für alle Kunstleder gilt.
- Wärmeeinstellung: Bei einer hitzebeständigen Konstruktion kann durch kontrollierte Erwärmung die Oberflächenformung unterstützt werden. Abkühl- und Entformungsbedingungen müssen den Anweisungen für Gerät und Material entsprechen; ein heißer Abdruck allein ist kein Beweis für Dauerhaftigkeit.
Der Unterschied zwischen der PU- und der PVC-Reaktion
Nicht alle Kunstleder reagieren gleich auf Hitze. Wer die Unterschiede kennt, vermeidet misslungene Projekte.
- PU-beschichtetes Material: Die chemische Zusammensetzung des Polyurethans, die Schichtdicke, das Trägermaterial und der Klebstoff beeinflussen das Verhalten. Ermitteln Sie die Verarbeitungsgrenze für die jeweilige Polyurethansorte; die Bezeichnung „PU“ allein gibt weder eine sichere Temperatur noch einen Schmelzpunkt an.
- PVC-beschichtetes Material: PVC-Formulierungen können für Prägung oder Hochfrequenzschweißen entwickelt werden, ihre Flexibilität und Verarbeitungsgrenzen variieren jedoch. Gehen Sie nicht davon aus, dass jede PVC-Platte mehr Hitze benötigt als jede PU-Platte. Verwenden Sie die vom Hersteller empfohlenen Anwendungs- und Verarbeitungsdaten.
Physik der Prägung von Echtleder vs. Kunstleder
Nutzen Sie diese Tabelle, um die zu klärende Frage zu identifizieren, bevor Sie ein Verfahren auswählen.
| Material | Struktur | Verfahren zur Beurteilung | Nach der Bildung |
|---|---|---|---|
| Pflanzlich gegerbtes Leder | Kollagenfasern | Feuchtes Punzieren auf geeignetem unbeschichtetem Punzierleder | Trocknen und prüfen Sie das Leder gemäß den Anweisungen des Lieferanten. |
| PU-beschichteter Kunststoff | Polymer auf Gewebe | Nur für die Beschichtungs-/Trägerkonstruktion qualifizierte Verfahren. | Prüfen Sie nach dem Abkühlen, ob Reliefreste vorhanden sind und ob Oberflächenschäden vorliegen. |
| PVC-beschichteter Kunststoff | PVC-Formulierung mit Trägermaterial und gegebenenfalls Schaumstoff | Qualifiziertes Heißpräge- oder HF-Verfahren | Nach dem Abkühlen Entlastung, Verbindungen und Verformungen prüfen. |
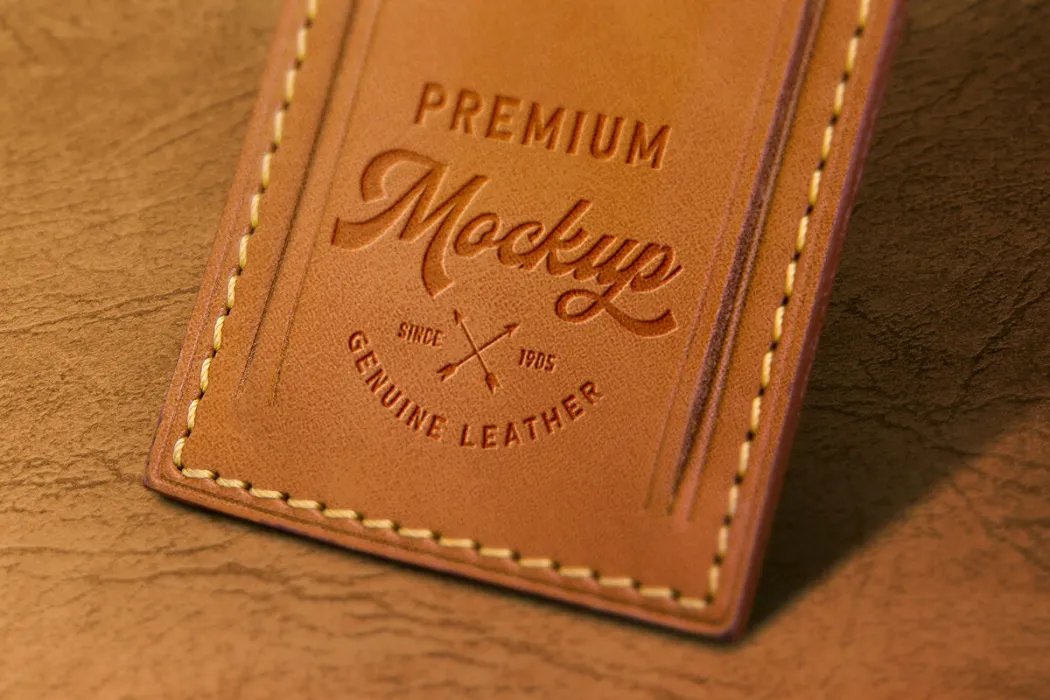
Abbildung eines geprägten Ledermodells; das abgebildete Etikett „Echtleder“ ist kein Beweis für ein Kunstlederverfahren oder ein Hoplok-Produktionsmuster.
Methode 1: Die Heißpressmethode (Professionelle Studioergebnisse)
Eine kontrollierte Transferpresse ist eine Möglichkeit, reproduzierbare Logos und lokale Texturen zu erzielen. Wählen Sie Stempel, Trägermaterial, Trennfolie und Maschine gemeinsam aus: Kontaktfläche und Materialstärke beeinflussen, wie Wärme und Druck auf die Oberfläche wirken. Beginnen Sie mit den vom Lieferanten angegebenen Einstellungen für die gewählte Materialart und variieren Sie dann jeweils einen Parameter an Restmaterialien aus der Produktion. Bewahren Sie ein freigegebenes Muster und die endgültigen Einstellungen auf.
Auswahl eines geeigneten Werkzeugs
Messing, Magnesium und andere Werkzeugmaterialien werden für verschiedene Markierungsanwendungen verwendet. Die Wahl des Materials richtet sich nach der Vorlage, dem Relief, der Presse, der Produktionsmenge und der Empfehlung des Werkzeuglieferanten. Messing ist eine Option, aber nicht die einzige professionelle Wahl.
- Wärmekontrolle: Erkundigen Sie sich, wie die Matrize erhitzt und ihre Betriebstemperatur gemessen wird. Gleichmäßiger Kontakt und Temperaturverteilung über den gesamten Bereich des Logos sind wichtiger als eine unbegründete Rangliste der Werkzeugmetalle.
- Tiefe und Kanten: Prüfen Sie die Werkzeugzeichnung hinsichtlich Linienbreite, Relief und Freiraum um das Bild. Testen Sie feine Schriftzüge und große Flächen auf dem tatsächlichen Material; ein zu tiefes oder scharfes Werkzeug kann die Beschichtung beschädigen.
Abkühlen und Freigeben des Werkstücks
Die Kühlung kann Teil eines qualifizierten Umformprozesses sein. Der erforderliche Halte- und Entriegelungspunkt hängt von der Konstruktion und der Ausrüstung ab. Planen Sie diesen Schritt vor dem Pressvorgang, damit die Formgebung beim Handling des Werkstücks nicht gedehnt oder abgeflacht wird.
Verwenden Sie den mit dem Maschinenlieferanten festgelegten Zyklus. Bei Geräten, die eine Kühlphase erfordern, verwenden Sie die dafür vorgesehene Vorrichtung oder das zugelassene Verfahren; improvisieren Sie keinen schweren Block auf empfindlichen Reliefs. Zwei Punkte sind zu beachten:
A) Ob die Kühlung in der Presse oder in einer separaten Halterung erfolgt.
B) Wie das Teil abgestützt wird und wann es ohne Verformung gehandhabt werden kann. Dieses Kriterium in der Arbeitsanweisung festhalten und das abgekühlte Teil beurteilen.
Was bei einem Hitzepressversuch aufgezeichnet werden sollte
Ersetzen Sie die allgemeinen Interneteinstellungen durch einen Testdatensatz für das jeweilige Material. Die Maschinendruckanzeigen sind nicht mit dem Druck an der Werkzeugoberfläche vergleichbar; daher müssen auch die Maschinen- und Werkzeugkennung beibehalten werden.
| Zu qualifizierendes Material | Temperaturbasis | Verweildauer / Freigabebasis | Zusätzliche Kontrollen |
|---|---|---|---|
| Standard-PU (Polyurethan) | Vom Lieferanten freigegebenes Sortiment für diese PU-Konstruktion | Test auf der angegebenen Beschichtung und dem Trägermaterial | Faserglättung, Beschädigung der Bindung und erhaltene Details |
| Dickes PVC / Vinyl | Vom Lieferanten freigegebenes Sortiment für diese PVC-Qualität | Maschinen- und materialspezifischer Zyklus | Verzerrung, Oberflächenbeschädigung und Schichthaftung |
| Dünnes Modevinyl | Prüfen Sie, ob die Wärmeumformung zulässig ist. | Versuch mit geeigneter Unterstützung | Faltenbildung und Schrumpfung der Trägerschicht |
| Pflanzenbasierter Verbundstoff | Zuerst Bindemittel, Beschichtung und Trägermaterial identifizieren. | Die Einstellungen dürfen nicht aus dem Pflanzeninhalt abgeleitet werden. | Wärmebeständigkeit und Haftung der Beschichtung |
Methode 2: Handwerkliches Prägen und Prototypgrenzen
Cricut führt hauchdünnes Kunstleder als eines der Materialien für seine Prägespitze auf und gibt an, dass das Werkzeug mit Cricut Maker-Maschinen kompatibel ist, die das QuickSwap-Gehäuse verwenden. Dies kann hilfreich sein, um Linienzeichnungen auf einem kompatiblen Material zu beurteilen. Es reproduziert jedoch kein werkseitig heißgeprägtes Logo und beweist auch nicht, dass sich industriell gefertigtes Kunstleder genauso verhält. Weitere Informationen finden Sie im Cricut-Werkzeug- und Materialleitfaden.
Kaltprägung vs. Heißprägung
Die Cricut-Methode beruht ausschließlich auf mechanischem Druck, der auf einen winzigen Punkt konzentriert ist.
- Mechanismus: Das Werkzeug prägt eine vertiefte Linie in das Material ein, ohne es abzutragen. Dies ist eine Prägung, keine Lasergravur oder ein Wärmeformverfahren.
- Eignung: Wählen Sie eine geeignete Materialeinstellung und führen Sie einen kleinen Test durch. Der Hersteller weist darauf hin, dass dicke, komprimierbare Materialien auch Abdrücke durch das Werkzeuggehäuse erhalten können.
- Materialplatzierung: Cricuts Lederanleitung Geben Sie an, dass die Kunstlederseite zum Prägen nach oben zeigen muss. Beachten Sie die Einrichtungsanweisungen des Werkzeugs; das Vorwärmen einer Platte oder Schneidematte mit einem Heißluftfön ersetzt nicht die korrekte Materialeinstellung.
Warum ein Bügeleisen ein schlechtes Produktionsreferenzwerk ist
Ein Haushaltsbügeleisen und ein Handstempel bieten nur begrenzte Kontrolle über Anpressdruck, Ausrichtung und Verweildauer. Selbst wenn ein einzelnes Muster akzeptabel aussieht, ist der Prozess möglicherweise nicht reproduzierbar genug, um ein Markenprodukt zu spezifizieren.
- Steuern: Verwenden Sie beim Vergleich von Lieferantenmustern eine Maschine mit stabiler Vorrichtung und dokumentiertem Prozess. Ein mit unterschiedlichen Werkzeugen hergestellter Prototyp kann die im Werk erreichbare Detailgenauigkeit nicht bestimmen.
- Oberflächenschäden: Übermäßige oder ungleichmäßige Erhitzung kann die Holzmaserung verglasen, die Farbe verändern oder Schichten voneinander trennen. Ein Presstuch gewährleistet keine sichere Betriebstemperatur.
- Entscheidung: Falls der Materiallieferant das Bügeln oder Heißprägen nicht zulässt, verwenden Sie ein kompatibles Kaltmarkierungsverfahren oder fordern Sie stattdessen einen Werksversuch an.
Methode 3: Industrielle Massenproduktion (Hochfrequenzschweißen)
Hochfrequenzschweißen (HF-Schweißen), auch Radiofrequenzschweißen (RF-Schweißen) genannt, nutzt ein elektromagnetisches Feld, um kompatible Materialien zu erhitzen, während ein Werkzeug Druck ausübt. Der Gerätehersteller Forsstrom beschreibt ein 27.12-MHz-Gerät zum Verbinden von PVC- und PU-Materialien . Die Kompatibilität eines bestimmten beschichteten Textils muss noch geprüft werden. Das Einbringen eines Logos oder Reliefs erfordert geeignete Werkzeuge und eine entsprechende Konstruktion; Schweißen ist nicht automatisch die richtige Methode zur Kennzeichnung.
Vergleich der Produktionszyklen
Sowohl Heißpressen als auch HF-Anlagen können in der industriellen Fertigung eingesetzt werden. Wählen Sie einen Prozess anhand des Materials und der akzeptierten Probe aus und vergleichen Sie anschließend dessen tatsächlichen Durchlaufzeit, Handhabungsanforderungen und Ausschussrate.
- Zykluszeit: Fordern Sie einen beobachteten Zyklus an, der Beladung, Formgebung, Kühlung und Entladung umfasst. Eine angegebene Pressverweilzeit oder HF-Einschaltzeit allein gibt keine Auskunft über die stündliche Endleistung.
- Qualitätsgrenzen: Beurteilen Sie bei beiden Verfahren den Kornerhalt, die Farbveränderung, die Haftung und den Bauteilverzug. HF-Erwärmung garantiert keine unbeschädigte Oberfläche und macht eine Prozesskontrolle nicht überflüssig.
Was bei einer HF-Probe zu prüfen ist
Eine Elektrode mit Gegenhalter kann durch die Reaktion des Materials auf Hochfrequenzenergie eine lokale Schweißnaht oder einen Formeffekt erzeugen. Das Endergebnis hängt vom Schichtaufbau, der Werkzeugkonstruktion und der Prozesssteuerung ab. Bitten Sie den Lieferanten, den Effekt an Ihrem gewählten Material zu demonstrieren, anstatt ihn anhand einer Probe aus einem anderen Werkstoff abzuleiten.
Prüfen Sie diese Merkmale im Beispiel:
- Linderung: Stimmen Sie das visuelle Ergebnis ab und entscheiden Sie, ob die Tiefe gemessen werden muss. Prüfen Sie, ob das Material um das Design herum dünner wird, einreißt oder abflacht.
- Kanten: Prüfen Sie kleine Zeichen, Ecken und die Begrenzung des Elektrodenabdrucks auf gleichmäßige Darstellung.
- Aufbewahrung: Prüfen Sie die Probe nach dem Abkühlen, der Konditionierung und einer repräsentativen Biegeprüfung. Weder Hochfrequenz- noch Heißprägeverfahren rechtfertigen eine generelle Garantie auf Null-Rückstellung.
Vergleich der Prägemethoden
Diese Tabelle hilft Markenmanagern bei der Entscheidung, welche Methode am besten zu ihrem Produktionsumfang und ihren Qualitätsanforderungen passt.
| Methodik | Ergebnis zur Qualifikation | Ergebnisbewertung | Werkzeugbedarf | Am besten geeignet für |
|---|---|---|---|---|
| DIY (Cricut) | Vertiefte Linie auf kompatiblem Blech | Hängt von der Druckvorlage und der Bogenverarbeitung ab. | Kompatibles Gerät, Gehäuse und Spitze | Kunsthandwerk und limitierte Prototypen |
| Thermotransferpresse | Lokalisierter Eindruck auf kompatiblem Material | Messen Sie den gesamten Produktionszyklus | Werkzeug-, Vorrichtungs- und Prozessversuch | Logo-Tests und -Produktion mit geeigneter Ausrüstung |
| HF-Schweißen (Industrie) | Schweiß- oder Formwirkung auf HF-kompatible Konstruktionen | Ausgabe mit tatsächlicher Last und Kühlung validieren | Elektroden-, Träger- und Materialqualifizierung | Kompatible industrielle Umform-/Verbindungsanwendungen |
Spezifizierung von kundenspezifischen Werkzeugen für eine Marke
Geben Sie dem Werkzeuglieferanten ein Vektorlogo, die gewünschte Endgröße, die Referenzposition und ein Materialmuster. Geben Sie an, ob die Grafik erhaben oder vertieft sein soll. Feine Linien, die auf dem Bildschirm gut lesbar sind, lassen sich auf einer strukturierten Beschichtung möglicherweise nicht sauber wiedergeben.
Vor der Werkzeugbestellung klären Sie bitte, wem die Werkzeuge gehören, wo sie gelagert werden, welche Anforderungen die Musterfreigabe stellt und wie Nachbestellungen abgewickelt werden. Bei einem kombinierten Umform- und Schneidwerkzeug beurteilen Sie bitte sowohl die Schneidkante als auch die Oberflächenbeschaffenheit. Bitten Sie Hoplok, die vorgeschlagene Ausrüstung und alle vergebenen Unteraufträge zu bestätigen, bevor Sie diesen Prozess einem Auftrag zuordnen.
Häufige Fehler: Warum Ihr Design verschwindet oder schmilzt
Ausbleichen, Glasurbildung und Delamination können sowohl durch das Material als auch durch die Einstellungen verursacht werden. Prüfen Sie zunächst, ob die Konstruktion für den Prozess geeignet ist. Vergleichen Sie anschließend Werkzeugkontakt, Temperatur, Verweilzeit, Druck und Auslösebedingungen mit dem akzeptierten Testlauf. Sortieren Sie Teile mit beschädigter Beschichtung oder Rückseite aus, anstatt tiefere Reliefs als höhere Qualität zu betrachten.
Die „verbrannte“ Oberfläche
Überhitzung oder zu lange Verweilzeit können die Maserung und den Glanz verändern, die Oberfläche verfärben oder eine Verbindung beschädigen. Der Zeitpunkt, an dem dies geschieht, ist konstruktionsspezifisch; eine Materialbezeichnung stellt keine Prozessgrenze dar.
- Verglasung: Eine glatte, glänzende Stelle um das Logo herum kann auf eine unerwünschte Abflachung der Oberfläche hinweisen. Überprüfen Sie Hitze, Druck, Werkzeugspiel und Schutzmaterialien anhand des freigegebenen Musters.
- Sprudeln: Blasenbildung oder abgelöste Schichten erfordern eine Untersuchung der Wärmebeständigkeit, Feuchtigkeitsverträglichkeit und Haftung. Brechen Sie den Versuch ab und wenden Sie sich an den Materiallieferanten, anstatt durch weiteren Druck den Mangel zu kaschieren.
Das „Geisterbild“ (Rückfederung)
Verliert ein Design nach der Freigabe an Schärfe, vergleichen Sie es mit dem Kontrollmuster nach der gleichen Konditionierungszeit. Prüfen Sie, ob sich das Muster, das Substrat oder der Druckzyklus verändert haben. Eine Erholung ist nicht die einzige Erklärung für eine schwache Markierung.
Ist die Kühlungsblockierung Teil des validierten Prozesses, befolgen Sie dieses Verfahren und dokumentieren Sie die Freigabebedingungen. Lässt die Entlastung weiterhin nach, überprüfen Sie die Materialeignung und die Werkzeuge erneut. Legen Sie keine feste Kühlblockzeit für nicht verwandte Werkstoffe fest und gehen Sie nicht davon aus, dass ein höheres Gewicht die Konstruktion sicherer macht.
Anleitung zur Fehlerbehebung
Nutzen Sie diese Diagnosetabelle, um Ihr Material vor häufigen Fehlern zu schützen.
| Aufgabenstellung: | Erscheinungsbild | Ursache | Der Fix |
|---|---|---|---|
| Design verblasst | Zuerst scharf, dann verschwimmt/verflacht das Bild. | Rückgewinnung oder eine ungeeignete Material-/Prozesskombination | Materialfreigabe, Werkzeug- und Kühl-/Freigabeverfahren erneut prüfen |
| Oberflächenblasen | Blasen oder Lufteinschlüsse unter der Haut. | Mögliche Hitze- oder Bindungsschäden | Unterbrechen Sie den Versuch und vergleichen Sie ihn mit den Verarbeitungsgrenzen des Lieferanten. |
| Geschmolzene Kanten | Die Designgrenzen sind undefiniert/unübersichtlich. | Übermäßige Hitze, Druck oder ungeeignete Werkzeuge | Überprüfen Sie das Tool und ändern Sie pro Versuch eine Prozessvariable. |
| Hintergrundtrennung | Der Stoff löst sich vom Kunststoff ab. | Ausfall der Anleihe oder Inkompatibilität der Deckung | Überprüfen Sie die Konstruktion und den Prozess mit dem Materiallieferanten. |
Prägen vs. Tiefprägen vs. Lasergravur auf Kunstleder
PVC und nicht näher spezifiziertes Kunstleder dürfen nicht laserbearbeitet werden. Der Laserhersteller Trotec führt PVC und andere ungeeignete Materialien auf , da die Bearbeitung gefährliche Emissionen erzeugen und die Geräte beschädigen kann. „PVC-frei“ allein ist keine vollständige Zulassung: Beschichtungen, Additive, Klebstoffe und Trägermaterialien müssen ebenfalls für den gewählten Laser und das Absaugsystem geeignet sein.
Definition der Begriffe
Diese drei Begriffe werden im Marketing oft synonym verwendet, bezeichnen aber unterschiedliche physikalische Prozesse mit unterschiedlichen Ergebnissen:
- Prägung: Oft beschreibt der Begriff ein erhabenes Muster, das mit Werkzeugen erzeugt wird, die dem Material und dem gewünschten Effekt angepasst sind. Im Fachjargon wird der Begriff auch umgangssprachlich für geprägte Texturen verwendet; daher empfiehlt es sich, ein physisches Muster zu prüfen.
- Prägung: Eine vertiefte Prägung, die in die Oberfläche eingeprägt ist. Viele geprägte Logos weisen dieses Aussehen auf. Geben Sie das gewünschte Ergebnis in der Zeichnung an, anstatt sich nur auf die Fachsprache zu verlassen.
- Laser-Gravur: Entfernt oder verändert Oberflächenmaterial mittels Laser. Farbe und Tiefe hängen vom gesamten Untergrund ab; eine kontrastierende Stoffschicht wird nicht zwangsläufig sichtbar.
Sicherheitshinweis: Laser und PVC
Besorgen Sie sich vom Lieferanten die Materialkennzeichnung und die verfügbaren Sicherheits- und Verarbeitungsdokumente und lassen Sie die Eignung anschließend vom Lasergeräteanbieter bestätigen. Ein Sicherheitsdatenblatt (SDB) beschreibt möglicherweise nicht jede Schicht oder alle Prozessemissionen und sollte daher nicht als generelle Laserzulassung betrachtet werden.
Verwenden Sie keine Flammenprobe als Prüfverfahren: Aussehen, Geruch oder ein improvisierter Kupferdrahttest reichen nicht aus, um einen unbekannten Verbundwerkstoff für die Laserbearbeitung zu qualifizieren. Halten Sie nicht identifiziertes Material vom Laser fern und fordern Sie die Dokumentation des Lieferanten oder eine fachkundige Materialidentifizierung an.
Sicherheits- und Technikvergleich
Vergleichen Sie die Prozessanforderungen, anstatt jede nicht-laserbasierte Methode automatisch als sicher einzustufen.
| Technik | Physikalischer Prozess | PVC-Sicherheit | visuellen Effekt |
|---|---|---|---|
| Heißprägung/Tiefprägung | Kontrolliertes Umformen von zugelassenem Material | Nur innerhalb der vom Lieferanten genehmigten Verarbeitungsbedingungen | 3D-Textur, Tonwertfarbe |
| Kaltprägen (Cricut) | Mechanischer Druck | Keine Erwärmung; Maschinen-/Materialanweisungen weiterhin beachten. | Feine Einbuchtung |
| Laser-Gravur | Verdampfung (Verbrennung) | Nicht geeignet für PVC oder nicht identifizierte Zusammensetzungen | Hoher Kontrast (Verbrannte/Entfernte Schicht) |
Häufig gestellte Fragen
1. Kann ich einen Föhn verwenden, um Kunstleder zu prägen?
Ein Haartrockner bietet keinen kontrollierten Anpressdruck und keine kontrollierte Temperatur für einen reproduzierbaren Prägevorgang. Er ist nicht geeignet, um ein Produktionslogo zu qualifizieren. Verwenden Sie das vom Material- und Gerätehersteller freigegebene Verfahren; ersetzen Sie es nicht durch improvisierte, heißere Werkzeuge.
2. Ist die Prägung von Kunstleder dauerhaft?
Die Haltbarkeit hängt vom Material und Verfahren ab. Kaltprägung kann auf kompatiblen Blechen sinnvoll sein, während Wärme- oder Hochfrequenzverfahren andere Effekte hervorrufen können. Prüfen Sie das Ergebnis nach dem Abkühlen und den entsprechenden Konditionierungs-, Biege- und Abriebprüfungen. Kein Verfahren garantiert, dass jede Markierung über die gesamte Lebensdauer des Produkts erhalten bleibt.
3. Welche Temperatur eignet sich am besten zum Prägen von PU-Leder?
Es gibt keine optimale Temperatur für PU-Leder. Beschichtungschemie, Dicke, Trägermaterial und Klebstoffe beeinflussen die Verarbeitungsgrenzen. Fragen Sie den Materiallieferanten nach einem Verarbeitungsbereich und dokumentieren Sie Temperatur, Verweilzeit, Druck, Werkzeug- und Entformungsbedingungen eines erfolgreichen Versuchs.
4. Beschädigt die Prägung Kunstleder?
Ja. Mögliche Mängel sind unter anderem Faserabflachung, Verfärbungen, Beschädigungen der Beschichtung und Ablösung vom Trägermaterial. Prüfen Sie sowohl den Bereich um das Logo als auch das Logo selbst. Ein Aufdruck ist eine dekorative Maßnahme; behaupten Sie nicht ohne entsprechende Nachweise, dass er das Material verstärkt.
5. Wie stellen Hersteller eine Alligator-Textur auf Kunstleder her?
Kreuzschraffur- oder Reptilienmuster können je nach Materialbeschaffenheit mithilfe von Musterplatten, Walzen oder anderen Oberflächenbearbeitungsverfahren erzeugt werden. Das Muster ist eine industriell gefertigte Optik und lässt keine Rückschlüsse auf Tierarten zu. Besorgen Sie sich ein zugelassenes Muster der Oberflächenstruktur und klären Sie, wie diese in der Serienproduktion umgesetzt wird.
6. Kann ich ein normales Bügeleisen verwenden?
Bügeln sollte nur dann in Betracht gezogen werden, wenn der Materiallieferant dies ausdrücklich erlaubt und entsprechende Anweisungen gibt. Ein Haushaltsbügeleisen ist kein geeigneter Ersatz für eine Produktionspresse. Um die Zustimmung des Lieferanten zu erhalten, fordern Sie ein Muster an, das mit dem vorgesehenen Produktionsmaterial, den Werkzeugen und dem vorgesehenen Produktionsprozess hergestellt wurde.
Fazit: Material und Prozess qualifizieren
Eine erfolgreiche Markenbildung von Kunstleder beginnt mit der genauen Bestimmung der Konstruktion. Wählen Sie ein geeignetes Markierungsverfahren, legen Sie die erhabene oder vertiefte Darstellung fest und bewahren Sie ein abgekühltes und geprüftes Muster auf. Schriftliche Einstellungen und Werkzeugaufzeichnungen helfen, ein reproduzierbares Produktionsergebnis von einem erfolgreichen Einzelversuch zu unterscheiden.
Ein Musterprodukt kann bei der Beurteilung der Gestaltung helfen, aber eine Marke muss auch Platzierung, Konsistenz und Detailgenauigkeit der fertigen Produkte überprüfen. Zulässige Mängel und Prüfbedingungen sollten in der Kaufspezifikation aufgeführt werden, damit Hersteller und Käufer die gleichen Kriterien für die Bewertung anwenden.
Für ein individuelles Taschen- , Gürtel- oder Portemonnaie-Projekt von Hoplok senden Sie uns bitte mit Ihrer Anfrage die Materialangaben, die Vektorgrafik, die Logogröße und den gewünschten Effekt. Fordern Sie vor der Festlegung der Produktionsspezifikationen eine Machbarkeitsprüfung und ein Muster an. Kontaktieren Sie Hoplok, um die für Ihr Produkt geeignete Branding-Methode zu besprechen.






