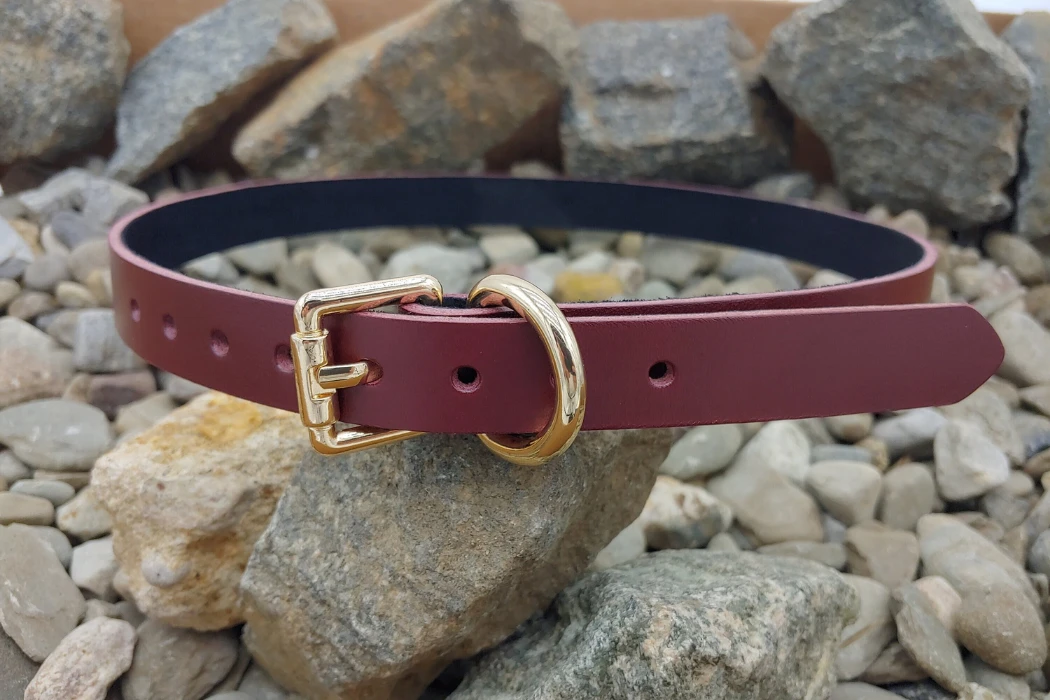
Die Herstellung eines Ledergürtels umfasst die Festlegung der Konstruktion, die Auswahl und den Zuschnitt des Leders, die Kontrolle der Dicke, das Formen des Riemens und des Schnallenendes, das Versäubern der Kanten, die Montage der Beschläge und die Qualitätskontrolle. Die Reihenfolge der Arbeitsschritte variiert je nach Gürtelart (einlagig, gefüttert, gepolstert oder wendbar).
Für eine Marke ist das Verständnis dieser Produktionsschritte hilfreich, wenn sie ein Muster prüft oder Angebote von Herstellern vergleicht. Ein gutes Produktionsbriefing beschreibt, wie der Gürtel aussehen und funktionieren muss. Es legt außerdem die Maße und Kontrollen fest, die erforderlich sind, um das freigegebene Muster in verschiedenen Größen und für Folgeaufträge zu reproduzieren.
1. Wählen Sie eine Verarbeitungsart, bevor Sie Leder bestellen.
Ein einlagiger Gürtel besteht aus einem Lederriemen. Ein gefütterter Gürtel kombiniert Vorder- und Rückseite; ein mehrlagiger Gürtel kann eine Füllung oder Verstärkung zwischen Vorder- und Rückseite aufweisen. Ein Wendegürtel benötigt zwei geeignete, nach außen gerichtete Seiten und Beschläge, die die gewünschte Drehung ermöglichen. Diese Entscheidungen beeinflussen Dicke, Kantenverarbeitung, Steifigkeit, Materialverbrauch und Montage.
Geben Sie die Lederart, gegebenenfalls die Gerbung, die Oberflächenbeschaffenheit und die Dicke an. Vollnarbenleder beschreibt eine erhaltene Narbenstruktur, keine garantierte Lebensdauer. „Echtes Leder“ kennzeichnet keine festgelegte Qualitätsstufe und beweist nicht, dass es sich um Spaltleder handelt. Narbenleder, Spaltleder und Lederfaserverbundstoffe erfordern präzise Beschreibungen anstelle einer einfachen Einteilung in Premium- und Budgetleder.
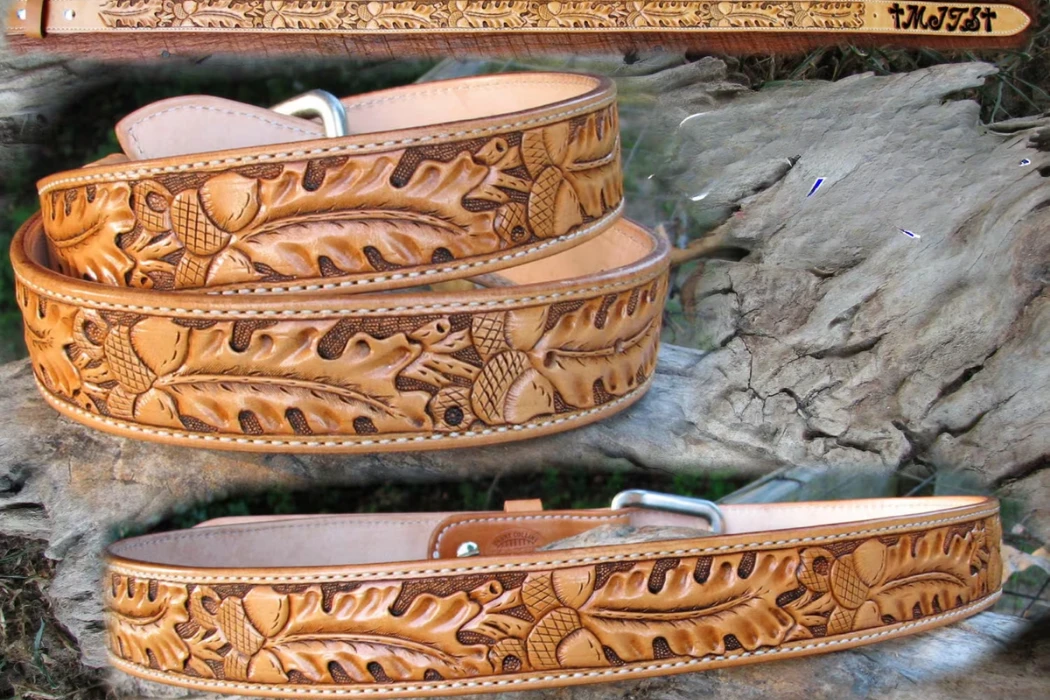
Pflanzlich gegerbtes Leder wird oft wegen seiner festen Haptik und der Möglichkeit traditioneller Punzierungen gewählt. Andere Gerbungsarten und Veredelungen eignen sich für weichere Mode- oder elegante Gürtel. Prüfen Sie das Leder auf Dehnbarkeit, Flexibilität, Farbabrieb, Haftung der Veredelung und die gewünschte Kantenbearbeitung. Die Gerbung allein bestimmt weder die Festigkeit noch die Eignung für jedes Logo.
2. Die Größentabelle in eine Schnittspezifikation umwandeln
Definieren Sie die fertige Größe anhand einer Zeichnung. Marken verwenden möglicherweise einen Kontaktpunkt der Schnalle oder eine andere vereinbarte Referenz für ein ausgewähltes Verstellloch. Die Faltzugabe, die Schnallenlänge, die Lochpositionen und das über das letzte Loch hinausgehende Ende beeinflussen das Schnittmuster. Das Hinzufügen von zwei Zoll zum Hosenetikett kann eine grobe Schätzung beim Einkaufen sein, ist aber kein Maßsystem für die Produktion.
Wenn eine Konstruktion beispielsweise fünf Bohrungen im Abstand von 25 mm vorsieht und auf die mittlere Bohrung ausgerichtet ist, liegen die beiden äußeren Bohrungen jeweils 50 mm von dieser Bezugsbohrung entfernt. Dies ist eine beispielhafte Spezifikation und keine verbindliche Branchennorm. Dokumentieren Sie den tatsächlichen Bohrungsabstand, den Durchmesser bzw. die Schlitzform sowie die zulässige Positionstoleranz für Ihr Produkt.
Die Zuschneider prüfen die Häute auf Mängel, lose Stellen, Dehnung und nutzbare Länge. Lange Gürtelstreifen schränken die Ausbeute anders ein als kleine Lederteile. Zulässige natürliche Abweichungen und Ausschlusskriterien werden vor der Verbrauchsberechnung gekennzeichnet. Eine hohe Ausbeute ist nur dann sinnvoll, wenn die resultierenden Riemen die vereinbarte Qualität erfüllen; es gibt keine universelle Zuschnittquote, die für jede Haut und jedes Design geeignet ist.
3. Kontrollieren Sie die Körperdicke und falten Sie die Schnalle separat.
Leder kann gespalten werden, um die Gesamtdicke anzupassen, und lokal geschärft werden, um das Volumen an Falten oder Kanten zu reduzieren. Geben Sie die gewünschte Dicke des fertigen Lederkörpers und die verbleibende Dicke an kritischen Verbindungsstellen an. Das Entfernen eines festen Prozentsatzes von jeder Schnallenfalte kann manche Konstruktionen schwächen oder andere zu voluminös machen.
Bei mehrlagigen Gürteln sollten Obermaterial, Futter und Verstärkungen als Einheit geprüft werden. Kontrollieren Sie das Ergebnis nach dem Verkleben, Nähen und der Endbearbeitung. Die Nenndicken der einzelnen Komponenten beschreiben nicht vollständig die Dicke des fertigen, komprimierten Lagenpakets. Der Schnallensteg oder die Klemme muss dieses Lagenpaket aufnehmen können, ohne es zu beschädigen oder übermäßige Bewegungsfreiheit zuzulassen.
Die traditionelle Angabe der Lederstärke in Unzen gibt nur einen ungefähren Wert an; Zeichnungen zur Materialbeschaffung sind aussagekräftiger, wenn sie Millimeterangaben und Toleranzen enthalten. Beispielsweise gibt Tandy für einen bestimmten 9–10 oz schweren Gürtelrohling eine Stärke von 3.6–4.0 mm an . Dieses Produktbeispiel legt jedoch nicht die korrekte Stärke für jeden Gürtel fest.
4. Spitze, Löcher und alle Markenelemente abschneiden
Die Spitze muss sowohl zum Rahmen, den Schlaufen und den Hosenschlaufen als auch zum Design passen. Abgerundete, spitze, konische und eckige Enden sind alle zulässig. Genehmigen Sie ein Schnittmuster in Originalgröße, anstatt sich auf eine Stilbezeichnung zu verlassen, da diese von verschiedenen Herstellern unterschiedlich interpretiert werden kann.
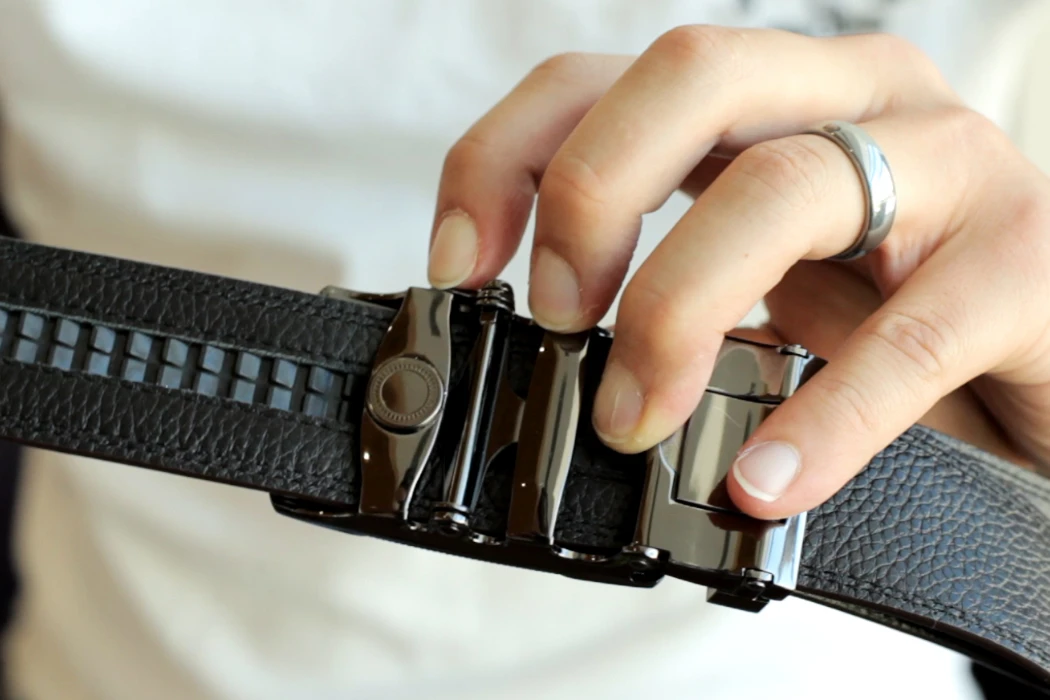
Die Form und Position der Löcher müssen so gewählt sein, dass der Dorn ohne Kraftaufwand eingeführt und fixiert werden kann. Gegebenenfalls ist die Nut für die Schnallenzunge vorzusehen. Bei einem Ratschengurt sind die Position und das Profil der Führungsschiene anstelle der herkömmlichen Lochpositionierung entscheidende Schnittstellenmaße.
Die Logoanbringung kann je nach Zugänglichkeit und Verfahren vor oder nach der Montage erfolgen. Bitte geben Sie Größe, Position, Ausrichtung und Aussehen der Grafik an. Genehmigen Sie einen Abziehbild auf dem Leder, gefolgt von einem kompletten Gürtelmuster. Ein ansprechender Aufdruck auf einem einzelnen Lederstück gibt nicht Aufschluss darüber, ob das Leder unter einer Schlaufe verläuft oder über eine Falte gelegt wird.
5. Wählen Sie einen Kantenprozess, den die Konstruktion unterstützen kann.
| Kantenansatz | Was zu genehmigen ist | Was nach der Nutzungssimulation zu überprüfen ist |
|---|---|---|
| Polierte Kante | Oberflächenglätte, Form, Farbe und geeignete Lederreaktion | Aufrauen, Farbübertragung und Veränderungen nach dem Biegen |
| Lackierte Kante | Vorbereitung, kompatibles Beschichtungssystem, Auftragung und Trocknung oder Aushärtung | Risse, Abblättern, Klebrigkeit und Verklebungen um Löcher oder Falten herum |
| Umgeschlagene oder gefaltete Kante | Faltzugabe, Volumen, Eckform und Nähposition | Beschädigungen durch Öffnungen, Unebenheiten und Nähte |
| Bewusst freiliegende Kante | Klare Schnitte und der vereinbarte visuelle Charakter | Lose Fasern und unzulässiger Abrieb |
Das Polieren eignet sich besonders für pflanzlich gegerbtes Leder, während lackierte oder umgeschlagene Kanten weitere optische und konstruktionstechnische Möglichkeiten bieten. Vermeiden Sie es, eine einzige Kantenbearbeitungsmethode für alle chromgegerbten Lederarten vorzuschreiben. Die Oberflächenbeschaffenheit, die Faserstruktur und das Produktdesign entscheiden darüber, welche Methode am besten geeignet ist.
Das Anstrichverfahren für Kanten erfordert Vorbereitung, Auftrag und Trocknung bzw. Aushärtung. Die Anweisungen des Materiallieferanten und das fertige Muster geben die Reihenfolge vor. Mehrere Anstriche führen nicht automatisch zu einer besseren Kante, und eine Maschine ersetzt nicht die Kontrolle.
6. Schnallenverbindung montieren und prüfen.
Schrauben und Druckknöpfe ermöglichen das Abnehmen einer Schnalle; Nähte und Nieten sorgen in der Regel für eine Befestigung, die im Alltag geschlossen bleibt. Wählen Sie die Methode nach Aussehen, Pflege und Funktionalität. Weder eine genähte Falte noch ein Metallverschluss sind automatisch die stabilste Lösung.
Prüfen Sie den Abstand der Halterung, die Länge des Schraubenbolzens, die Nietposition, die Nahtführung und die Bewegung der Zinken. Ein genähter Gürtel erfordert zudem eine präzise Faden- und Stichkonstruktion. Handgenähte Sattelstiche und maschinelle Steppstiche sind unterschiedliche Verfahren; die tatsächliche Naht, der Faden, die Fadenspannung und die Konstruktion sind wichtiger als die allgemeine Aussage „Handgefertigt ist stabiler“.
Die Hardware-Zulassung sollte Materialdeklaration, Geometrie, Oberflächenbeschaffenheit und Funktion des Armbands umfassen. Messing, Stahl und Zinklegierungen erfordern jeweils eine entsprechende Konstruktion und Oberflächenbearbeitung. Allein das Gewicht erlaubt keine Bestimmung des Metalls oder eine Vorhersage der Haltbarkeit.
7. Überprüfen Sie den fertigen Riemen und bewahren Sie die Referenz auf.
Prüfen Sie Maße, optische Mängel, Farbton, Kantenbeschaffenheit, Logoposition, Justierung und Freigabe. Vereinbaren Sie gegebenenfalls Prüfungen auf Flexibilität, Schichthaftung, Farbechtheit, Oberflächenbeschaffenheit der Beschläge und Bauteilhalt. Definieren Sie die Prüfmethode und die Akzeptanzkriterien für den Zielmarkt und den vorgesehenen Verwendungszweck. Eine Betriebsprüfung oder eine Umweltbewertung von Leder ersetzt nicht die Prüfung des Endprodukts.
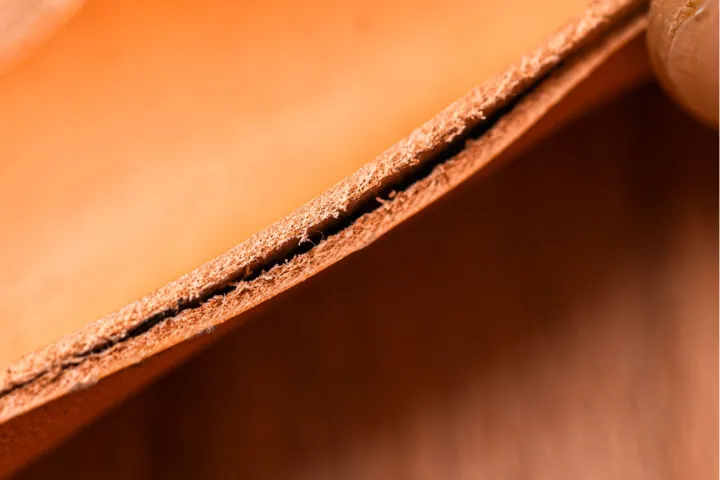
Ein Querschnitt kann Trennungen zwischen den Schichten aufzeigen. Vergleichen Sie die fertige Konstruktion mit dem freigegebenen Muster und prüfen Sie gegebenenfalls die Haftung; eine Fotografie allein reicht nicht aus, um die Lederqualität zu bestimmen.
Bewahren Sie unterschriebene Muster, datierte Zeichnungen, Materialangaben und ein Protokoll genehmigter Änderungen auf. Gleichen Sie die Verpackungsetiketten mit der Größentabelle ab. Wenn sich ein Rohmaterial zwischen Muster und Serienfertigung ändert, prüfen Sie vor der Annahme, ob sich die Änderung auf Passform, Oberflächenbeschaffenheit oder Leistung auswirkt.
Was ein Angebot eines Herstellers beinhalten sollte
Fragen Sie nach Leder und Futter, Beschlägen, Endbearbeitung, Montage, Verpackung, Werkzeugen und Prüfumfang. Die Ertragsprognosen sollten Ihre Größen und Fehlertoleranzen berücksichtigen. Trennen Sie den Fabrikpreis von Fracht, Zöllen und sonstigen Nebenkosten. Einzelhandelspreise für Heimwerkermaterialien und geschätzte Fabriklohnkosten sind kein verlässliches Kostenmodell.
Hoplok betreibt vier Produktionsstätten mit einer Gesamtfläche von 19,000 m²: HongDing-Gürtel in Dongguan, Hoplok-Taschen in Kambodscha, Hongcen Max-Gürtel in Kambodscha und ProPelli-Lederveredelung in Kambodscha. ProPelli bezieht Rohleder von Partnergerbereien, ist auf Gürtelleder und andere Veredelungen spezialisiert und verfügt über eine gültige LWG-Gold-Zertifizierung. Es handelt sich um einen Veredelungsbetrieb, nicht um eine Gerberei.
Für die individuelle Gürtelfertigung beträgt die Mindestbestellmenge 300 Ledergürtel oder 1,000 PU-Gürtel. Die Mustererstellung dauert 2–3 Wochen, die Serienproduktion 60–90 Tage. Bitte senden Sie uns die Zeichnung, die Materialbeschreibung, die gewünschten Größen und Mengen sowie den geplanten Produktionsstarttermin, damit wir den Produktionsablauf und -plan festlegen können.
Für Angebotsvergleiche nutzen Sie bitte die Kosten- und Ertragsübersicht für die Riemenherstellung.